喷涂机器人清洗废液全当危废?这套膜工艺实现闭环回用
汽车喷涂机器人在批量生产或切换色号时,需要用水性清洗剂冲洗喷头、杯头及管路。由此产生的清洗废液,传统上全部按危 […]
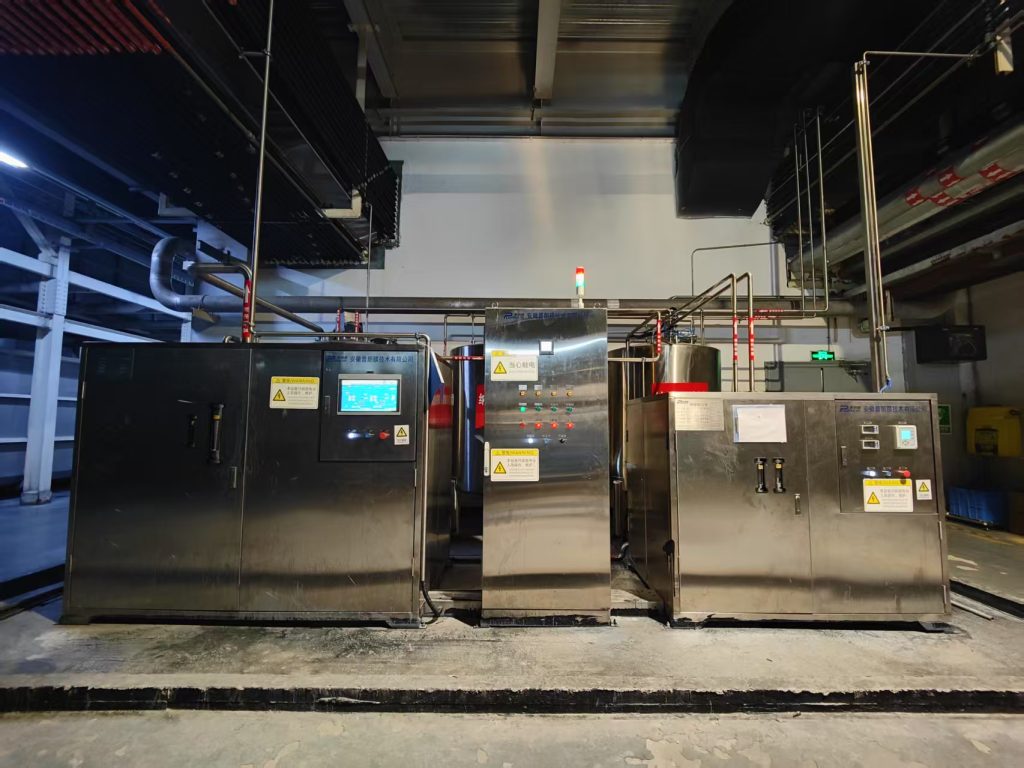
汽车喷涂机器人在批量生产或切换色号时,需要用水性清洗剂冲洗喷头、杯头及管路。由此产生的清洗废液,传统上全部按危废外运处置,成本居高不下。普朗膜采用 PEK® 管式膜 + 纳滤精分离工艺,使 80% 以上清洗液处理后回用于喷头清洗,危废处置量降至约 20%;系统主体流程全自动运行,项目设备投资回收期不足一年。
一、痛点:喷涂清洗废液为何成为高成本危废
汽车涂装车间中,喷涂机器人在批量生产或切换油漆颜色时,需用水性清洗剂冲洗喷头、杯头及管路,避免残留涂料影响喷涂质量。冲洗产生的含漆废液混有涂料、树脂、胶体杂质,以往这类废液 100% 作为危废外运处置。
这给企业带来双重压力:一方面要承担危废暂存、转运、处置的高额成本,另一方面还要持续采购新鲜水性清洗剂。如何降低危废处置压力、实现清洗剂循环回用,成为涂装车间亟待解决的现实问题。
二、工艺方案:PEK 管式膜 + 纳滤,让清洗液闭环回用
本项目采用水性废溶剂回收利用系统,工艺路径如下:
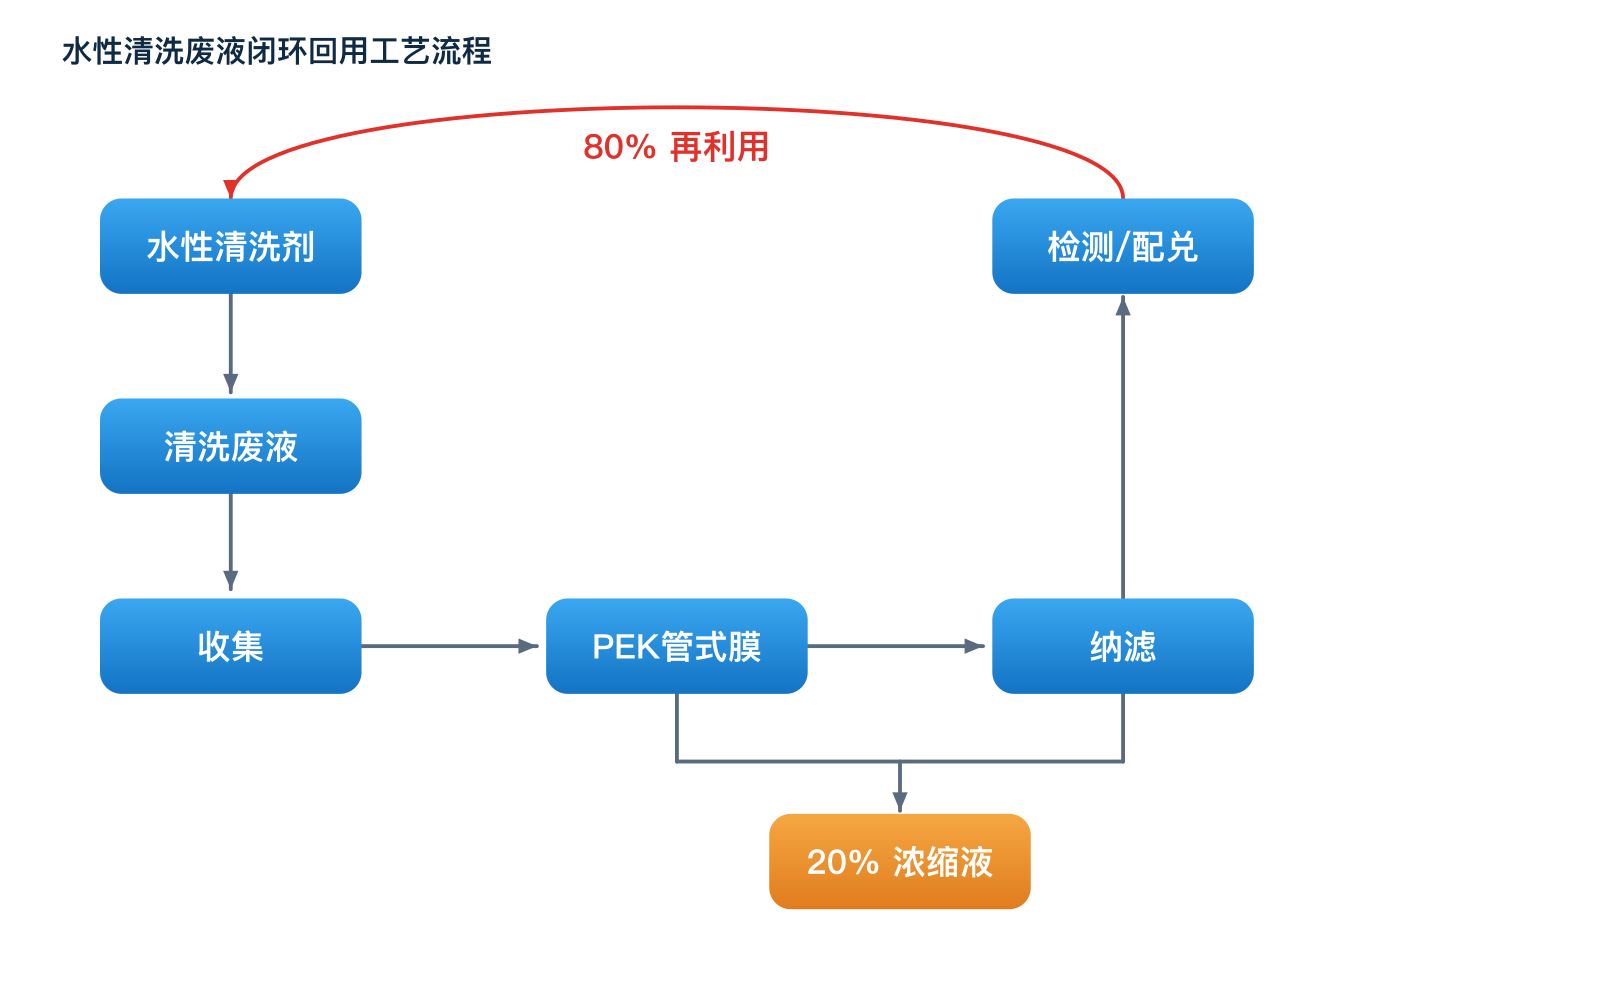
- 车间生产废溶剂输送至管式超滤膜原液罐;
- 经循环泵增压,由 PEK® 管式膜过滤,澄清液输送至纳滤原液罐,仅约 20% 的浓缩液作为危废处理;
- 超滤澄清液再经纳滤膜系统精过滤,收集至纳滤产水罐,纳滤产水的溶剂可用于配兑;
- 在二次配比罐中,依据生产工艺需求,将纳滤产水与原清洗溶剂按一定比例配兑;
- 配兑后的混合液再次回到生产车间利用。
该系统实现了溶剂的重复循环利用,真正减少了中面涂喷漆工艺中洗枪水的危废排放量与原清洗溶剂消耗量。水性清洗废液闭环回用工艺流程80% 再利用水性清洗剂清洗废液收集PEK管式膜纳滤检测/配兑20% 浓缩液图 1 水性清洗废液闭环回用工艺流程
三、项目优势
1. 危废大幅减量,处置压力显著下降
系统可回收 80% 以上水性清洗废液,仅约 20% 浓缩液需要委外处置,大幅削减危废处置、转运及现场管理成本。
从 100% 危废处置到 80% 危废减量:
- 传统模式:废液全部委外处置,危废处置 100%;
- 闭环回用模式:回收液同用途回用,危废处置约 20%;
- 整体路径:废液收集 → 膜分离 → 回收液回用 / 浓缩液处置。
2. 双向降本,投资回收期短
清洗液回到原有生产工序,减少新清洗剂采购;叠加危废处置费用下降,双向实现降本增效。项目实测设备投资回收期小于 1 年,让环保设备从成本投入转变为效益来源。
- 减少清洗剂采购:回收液回到原有生产工序;
- 降低危废处置成本:危废减量带来费用下降;
- 投资回收期小于 1 年:环保设备从成本投入转变为效益来源;
- 清洗液回用 + 危废减量 = 双向降本增效。
3. PLC 全自动运行,减少人工干预
系统采用 PLC 全自动逻辑控制,自动执行工作、漂洗、转移、冲洗四大核心工序,实时监测流量、压力、液位等关键工艺参数,全过程可控可追溯,设备运行稳定,工艺重复性与一致性优异。
四、项目验收:45 天稳定运行,各项指标全部达标
本项目于 2024 年 8 月初进场开展设备安装,期间结合业主停产调整及新增配比工艺需求优化施工节奏,于 10 月 25 日完成全部设备安装与接线工作,10 月 27 日启动首次进料调试。团队持续迭代工艺、优化设备运行参数,使设备性能逐步匹配业主生产标准。
根据项目技术协议,设备需满足 45 天稳定运行、符合设计要求、故障率低于 2% 方可验收。项目于 2025 年 2 月 20 日提交验收申请,经 45 天稳定运行核验,各项指标全部达标,于 2025 年 3 月底顺利完成整体验收。
结语
面对涂装水性清洗废液高昂的危废处置成本,闭环回用可实现危废大幅减量与降本增效。如您希望了解项目投资、工艺适配评估等更多细节,欢迎联系我们获取专属技术方案。